





Plastmasės gaminys gali eksponuoti įvairių mechaninių savybių, ir nors dauguma komponentų skirtumų yra tyčinis gamybos proceso rezultatus, gali būti tam tikrų nukrypimų, kad būtų galima atsekti į gamybos defektas. Trūkumų galima gauti iš daugelio įvairių veiksnių, pavyzdžiui, terminio apdorojimo temperatūra, lipdiniai, trūkumų ar kokybės neatitikimus,plastikinės medžiagos . Spręsti problemas šilumos gydant ir liejimo paprastai apima glaudų valdymo ir gamybos parametrų stebėjimas per kiekvieno produkto gamybos etapo.
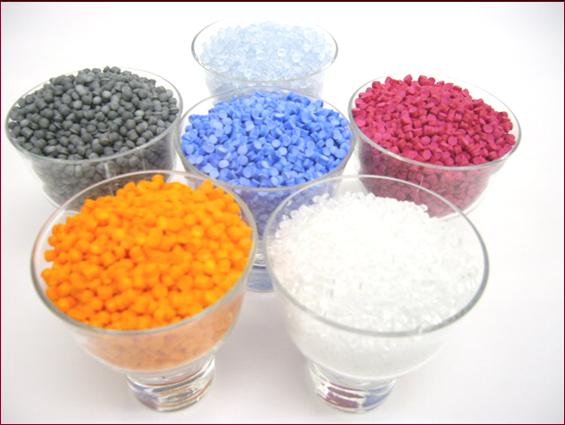
Vis dėlto siekiant užtikrinti kokybę, žalio plastiko sandėlyje arba plastiko produkto vientisumą reikia tam tikriems vertinimo irPlastikiniai patikrinimometodus. Cheminės ir fizinės savybės gali būti nagrinėjamas, siekiant nustatyti, ar siunta žalio plastiko derva ar pluošto – tinka gamyba arba įvertinti litų plastmasės gaminys teisingumą. O neapdorotą plastiką paprastai patiria testų skirtuose formavimo gyvybingumą, post-produkcijos kokybės tikrinimas paprastai remiasi metodai tą normą produktą pagal savo artumu iki numatomo projekto.
Žaliavos inspektavimo
Dauguma plastiko žaliavos yra patikrintos derva ar pluošto pavidalo kokybės. Dervų, pagrindinis kriterijus yra klampumo, drėgmės lygį ir spalvą, o nuolat pluošto yra dažnai tikrinama, ar jo atsparumas tempimui. Infraraudonųjų spindulių arba branduolinio magnetinio spektroskopija paprastai naudojama identifikuoti pagrindines chemines struktūras ir užterštumo lygių. Kitų standartinių metodų yra šlapias cheminei analizei, kuri atskleidžia pagrindinių rūgšties arba epoksido grupės plastiko junginys, ir skysti arba želės chromatografija, kuris nustato vidutinė molekulinė masė ir svorio paskirstymas tarp dervos molekulių.
Chromatografijos metodai gali būti ypač naudinga, nes molekulinės masės ir paskirstymo yra pagrindinis įtaka plastiko medžiagos klampumas ir mechaninės savybės. Poliesterio, mažesnės molekulinės masės paprastai duoda didesnį klampumą, todėl lėčiau sustorėjimas. Tai gali padaryti plastiko sunkiau valdyti arba pernelyg ilgas, kad sustorėti pakankamo lygio. Drėgmės lygį, taip pat gali paveikti sustorėjimas norma.
Ultragarso kontrolės naudoja aukšto dažnio garso bangos atsekti vidaus trūkumų per plastiko medžiagos. Elektrinis daviklis generuoja šių garso bangas, kurios kreipėsi į plastiko per atskirą terpėje, pvz., vanduo. Bangos pereiti per medžiagos ir energijos lygmenų pamainą pagal defektų, su kuriomis jie susiduria. Gaunančioji rele konvertuoja atspindėto garso bangas į elektrinius signalus, rodomas ekrane. Rezultatai gali būti palygintos su numatomo projekto charakteristikos nustatyti vidaus trūkumai. Kai bendras defektai ultragarso patikros vietoje apima:
• Didelis ertmes
• Grupės mažas ertmes
• Tarpų laminavimas
• Teršalų ar kitų pašalinių medžiagų
Radiografinė patikrinimo
Rentgenografijos apima šaudymo šviesos patekimą per plastikinių komponentų, ir tada įrašymo ir jos galios matavimo, kai Žymeklis nuvedamas per kitą pusę. Skirtumas tarp pluošto pradinis intensyvumas ir jos intensyvumą po einančios per medžiagą padeda nustatyti vidinių defektų objekte. Standartinius metodus samdyti rentgeno spinduliai, tada įrašyti vaizdus Fotojuosta, o gama spinduliai yra efektyvesnis už storesnės medžiagos, nes jie suteikia didesnę skvarbą. Plastiko defektai išryškėja atspalvių arba dėmės ant plėvelės vaizdą. Rentgenografijos dažniausiai naudojamas aptikti šiuos trūkumus:
• Didelis ertmes
• Translaminar kaulų lūžių
• Netolygus skaidulų paskirstymo
• Teršalų ar kitų pašalinių medžiagų
• Netinkamai pluošto modelius ir raukšles
Akustinė patikrinimo
Kaip ultragarso technologijos, akustinė tikrinimo metodas naudoja garso bangos nustatyti trūkumus. Tačiau, užuot perduoti atspindėto garso bangas, akustika remiasi garso išleisti elastinga streso mikroskopinis žalos tam tikrose zonose išmetamų. Be sustiprintosPlastikiniai Kompozitai, šiek tiek taikomų streso rezultatas bus emisijos arba pažeistoje vietovėje, netoli leidžianti akustinės emisijos kontrolės susieti formuoti produkto defektas vietose. Kai tipiškos trūkumų, kurie gali būti pastebėtas per akustinis metodas apima:
• Mikroskopinių įtrūkimų
• Pluošto atsiskyrimo
• Slinkimas obligacijų pluošto matrica
• Skaidulų lūžimo
• Vietos atsilupimas
Akustinės emisijos gali būti įlaipinami iš serijos labai jautrus keitikliai padėtas konkrečiose vietose ant medžiagos paviršiaus. Kai streso bangų sukelti paviršiaus sutrikimų, į keitikliai yra elektriniam išėjimo signalui registruoti ir saugo duomenis analizei.