





Kas yra Kreipimasis?
Kreipimasis – tai deformacija, atsirandanti, kai medžiagoms atvėsta, džiūsta arba kietėja netolygiai, todėl jos lenkiasi, susisuka arba išlinksta iš numatytos formos. Šis matmenų iškraipymas vyksta daugelyje gamybos procesų ir medžiagų, nuo plastiko liejimo įpurškimo iki 3D spausdinimo iki medžio apdirbimo, kai vidiniai įtempiai viršija medžiagos struktūrinį pajėgumą išlaikyti pradinę formą.
Supratimas apie pagrindinį deformacijos mechanizmą
Iš esmės deformacija atsiranda dėl skirtingo įtempio medžiagoje. Kai viena medžiagos dalis fiziškai keičiasi kitokiu greičiu nei kita dalis, atsirandantis disbalansas sukuria vidines jėgas, kurios pasireiškia kaip matoma deformacija.
Molekulinis paaiškinimas skiriasi priklausomai nuo medžiagos tipo. Plastikoje molekulės kaitinamos plečiasi, o vėsdamos susitraukia. Gamybos metu, jei paviršiniai sluoksniai kietėja, o vidiniai sluoksniai lieka išlydyti, arba jei viena pusė atvėsta greičiau nei kita, medžiaga sukuria įtempių gradientus. Kai šie įtempiai viršija medžiagos gebėjimą išlikti plokščiai, atsiranda deformacija.
Medyje mechanizmas susijęs su drėgmės kiekio pokyčiais. Medienos plaušai susitraukia, nes praranda drėgmę, o sugerdami ją išsipučia. Kadangi medienos grūdelių orientacija įvairiomis ašimis skirtingai veikia susitraukimo greitį, netolygus džiūvimas sudaro sąlygas deformuotis. Lenta, kuri vienoje pusėje džiūsta greičiau nei kita, neišvengiamai lenkiasi link sausesnės pusės.
Kritinis medžiagų savybių vaidmuo
Skirtingos medžiagos turi labai skirtingą jautrumą deformacijai. Pusiau{1}}kristaliniai plastikai, tokie kaip polipropilenas ir polietilenas, deformuojasi lengviau nei amorfiniai plastikai, tokie kaip polikarbonatas ar polistirenas. Šis skirtumas atsiranda dėl to, kad aušinimo metu susidarančios kristalinės struktūros sukuria didesnį susitraukimą statmenai srauto krypčiai.
Pusiau{0}}kristalinėse medžiagose aušinimo metu molekulės išlaiko savo orientaciją srauto kryptimi ir pradeda perkristalizuotis, todėl susitraukimo greitis žymiai didesnis, palyginti su amorfiniais polimerais. Kristalinės sritys susitraukia labiau nei amorfinės, sukurdamos kryptinius įtempių modelius.
Pluoštu{0}}sustiprintos medžiagos suteikia dar vieną sudėtingumo sluoksnį. Į plastiką įterpti pluoštai nesiplečia ir nesitraukia dėl temperatūros pokyčių, todėl pluoštu užpildytos medžiagos paprastai susitraukia mažiau pluošto orientacijos kryptimi. Tačiau šis pranašumas ateina su kompromisu: nenuosekli pluošto orientacija visoje dalyje gali sukurti vietines deformacijos zonas, kuriose pluošto tankis skiriasi.
Medienos rūšys taip pat labai skiriasi savo atsparumu deformacijai. Tankūs kietmedžiai, tokie kaip ąžuolas, paprastai išlieka stabilesni nei spygliuočių mediena, pavyzdžiui, pušis. Grūdelių raštas taip pat svarbus-ketvirčio-pjautinės lentos su simetriškais augimo žiedais traukiasi tolygiau nei plokščios-pjautos lentos, todėl jos mažiau linkusios susiraukšlėti.

Kreipimasis plastiko liejiniuose
Įpurškimas kelia unikalių deformacijos iššūkių dėl išlydyto plastiko srauto sudėtingumo, aušinimo dinamikos ir išstūmimo jėgų. Šių mechanizmų supratimas yra labai svarbus bet kuriam liejimo paslaugų teikėjui, siekiančiam tiekti tikslių matmenų dalis.
Keturi susitraukimo kitimo tipai
Keturi pagrindiniai susitraukimo kitimai sukelia įpurškimo formų dalių deformaciją: regioninis susitraukimas tarp užtvaros ir -užpildymo sričių galo, dėl-viršutinio ir apatinio paviršių storio skirtumų, kryptinis susitraukimas lygiagrečiai ir statmenai tekėjimui ir plokštumos ir storio susitraukimas dėl pelėsių apribojimo.
Regioniniai skirtumai atsiranda dėl to, kad slėgis ertmėje mažėja didėjant atstumui nuo vartų. Plastikas prie vartų pakavimo metu išlieka aukšto slėgio, ribodamas jo susitraukimą. Medžiaga, esanti tolimajame ertmės gale, patiria mažesnį slėgį ir labiau susitraukia, todėl susidaro ilgio-protingas nusilenkimas.
Dėl{0}}storio svyravimų matomas deformavimas. Kai pelėsių temperatūra skiriasi tarp ertmės ir šerdies pusių, vienas paviršius atvėsta greičiau ir susitraukia labiau nei kitas. Tai sukuria lenkimo momentą, kuris išryškėja iškart po išmetimo.
Proceso parametrai, skatinantys deformaciją
Keturi pagrindiniai plastiko apdirbimo kintamieji liejimo -ertmės slėgis, lydymosi temperatūra, užpildymo greitis ir aušinimo greitis- prisideda prie deformacijos, tačiau aušinimo greitis yra pats svarbiausias. Pagrindinė taisyklė: lėčiausiai vėstantis plastikas traukiasi labiausiai.
Temperatūros valdymas apima ne tik pelėsį. Laikymo laikas, laikas, per kurį derva išlieka veikiama šiluma statinėje, turi įtakos deformacijai, nes dėl netinkamo buvimo laiko molekulės negali tolygiai sugerti šilumos, todėl per mažai įkaitinta medžiaga tampa standi ir atvėsta prieš tinkamai supakuotą formą. Tai sukuria skirtingą susitraukimo greitį visoje dalyje.
Įpurškimo slėgis ir laikymo laikas tiesiogiai veikia molekulinius apribojimus aušinimo metu. Kai įpurškimo slėgis arba laikymo laikas yra nepakankami, molekulės nėra suvaržytos ir nekontroliuojamai juda aušinant, todėl dalis atvėsta skirtingu greičiu ir dėl to deformuojasi. Tinkamas supakavimas kompensuoja medžiagos susitraukimą, nes aušinimo eigoje į ertmę patenka papildomos medžiagos.
Dizaino ir įrankių veiksniai
Vartų vieta labai įtakoja deformacijos modelius. Netinkamas užtvarų dydis riboja išlydytos dervos srautą, o jei užtvaras yra per mažas, plastiko užpildymo greitis pakankamai sulėtėja, kad sukeltų didžiulius slėgio nuostolius nuo užtvaros iki paskutinio{1}}taško-iki-užpildymo, todėl molekulėms susidaro fizinis krūvis, kuris po injekcijos išsiskiria kaip deformacija.
Sienelės storio vienodumas yra bene labiausiai kontroliuojamas dizaino veiksnys. Skirtingo sienelės storio dalys storose ir plonose dalyse vėsta labai skirtingu greičiu. Storosios sritys ilgiau atvėsta ir labiau susitraukia, o plonos sritys greitai sukietėja ir susitraukia minimaliai. Šis skirtumas beveik garantuoja deformaciją, nebent jis būtų kruopščiai valdomas projektuojant aušinimo sistemą.
Tam tikros formos linkusios deformuotis labiau nei kitos, o stačiakampės dalys yra ypač jautrios, o dalys, kuriose nėra tvirtinančių briaunų, dėl kurių sumažėja standumas, todėl jos labiau linkusios deformuotis. Dideli plokšti paviršiai be išlinkimo ar struktūrinės atramos yra blogiausias atvejis.
Sverto panaudojimasĮpurškimo liejimo paslaugaEkspertizė
Dirbant su patyrusiu liejimo liejimo paslaugų teikėju tampa būtina, kai susiduriama su deformuotomis{0}}geometrijomis. Profesionalūs liejėjai naudoja modeliavimo programinę įrangą, kad numatytų deformaciją prieš pjaustydami plieną. Modeliavimo įrankiai, tokie kaip „Autodesk Moldflow“, leidžia inžinieriams vizualizuoti numatomą susitraukimą ir deformaciją, atsižvelgiant į dabartinę dalių medžiagą, dizainą ir apdorojimo sąlygas, todėl galima kartoti atliekant dizaino pakeitimus, siekiant nustatyti derinius, iš kurių gaunamos priimtinos dalys.
Ekonominės pasekmės yra reikšmingos. Iškreiptos dalys, kurios neatitinka specifikacijų, turi būti pašalintos arba peršlifuotos, o tai reiškia gryną nuostolį. Kai gamybos metu atsiranda deformacijų, gali prireikti brangių formų modifikacijų arba medžiagų pakeitimų. Priekinės-inžinerinės analizės atlikimas naudojant liejimo įpurškimo paslaugą su modeliavimo galimybėmis apsaugo nuo šių brangių pataisymų.
Kreipimasis 3D spausdinimo metu
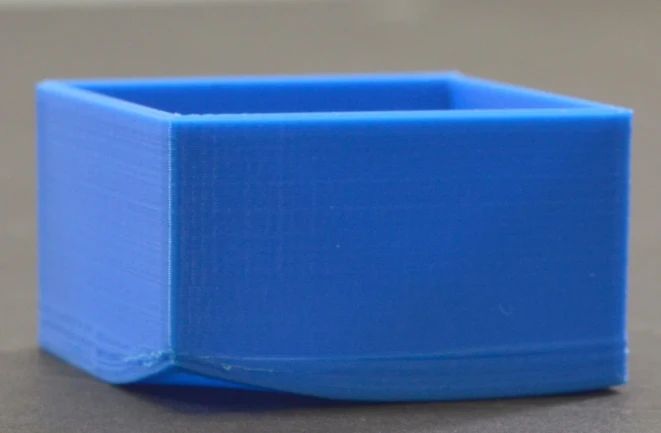
Priedų gamyba susiduria su deformacijos iššūkiais, iš esmės panašiais į liejimo liejimą, tačiau su skirtingais techniniais apribojimais. Sluoksnio-po-sluoksnio nusodinimo procesas sukuria unikalų terminį ciklą, dėl kurio deformacija yra vienas iš labiausiai paplitusių 3D spausdinimo defektų.
Šiluminio momento mechanizmas
Kai FFF spausdintuvai deda siūlą, plastikas šildomas iki pusiau -skysčio, o po ekstruzijos jį atvėsina. Kadangi dauguma medžiagų aušinimo metu susitraukia, kiekviena medžiagos linija susitraukia išilgai, o jėgos didėja, kai pridedama daugiau sluoksnių, kad dalis deformuotųsi. Šis kaupiamasis įtempis paaiškina, kodėl didesni spaudiniai labiau deformuojasi nei maži.
Kampinis pakėlimas yra labiausiai matomas deformacijos pasireiškimas. Aštrūs kampai sukuria įtempių koncentraciją, todėl kampai yra labiausiai paplitusi geometrija, sukelianti deformaciją, nes jėgos iš kiekvieno krašto šiose vietose susilieja. Kuo ilgesnė ir plonesnė dalis, tuo ryškesnis šis efektas.
Medžiagos pasirinkimas dramatiškai veikia deformacijos tendenciją. ABS deformuojasi labiausiai dėl didelio susitraukimo, PLA deformuojasi mažiau, bet vis tiek susiduria su problemomis, o PETG yra tarp dviejų, su vidutiniu deformavimu ir geromis sukibimo savybėmis. Nailonas ir polikarbonatas kelia dar didesnius deformacijos iššūkius dėl reikšmingo terminio susitraukimo.
Temperatūros kontrolės sprendimai
Du spausdintuvo šoniniai sprendimai pašalina deformaciją: šildoma plokštė, kuri palaiko apatinio sluoksnio temperatūrą, arba šildomas korpusas, kuris palaiko visą dalį šiltą, kad spausdinant neatvėstų. Daugelis vartotojų spausdindami ABS visiškai išjungia aušinimo ventiliatorius, kad visi sluoksniai ilgiau išliktų šilti.
Konkrečiai ABS, šildomos lovos temperatūra tarp 100–120 laipsnių žymiai sumažina plastiko susitraukimą apatiniuose sluoksniuose, o daugelis vartotojų nori visiškai išjungti išorinius aušinimo ventiliatorius, kad visi sluoksniai išliktų šilti ilgesnį laiką. Tai pakeičia tam tikrą paviršiaus kokybę matmenų tikslumu.
Spausdinimo aplinka yra svarbesnė, nei daugelis supranta. Skersvėjis iš langų, durų ar ŠVOK sistemų sukuria vietinį aušinimą, kuris skatina diferencinį susitraukimą. Spausdintuvo uždarymas arba kambario temperatūros reguliavimas užtikrina stabilesnes šilumines sąlygas spausdinant.
Projektavimo strategijos, kaip sumažinti deformaciją
Pridėjus filė į aštrius kampus, sumažėja įtempių koncentracija, nes užapvalinti kraštai paskirsto įtempių padidėjimą, o sukuriant skerspjūvius, kurie yra apvalesni, kai liečiasi su konstrukcijos plokšte, sumažėja deformacija, palyginti su stačiakampėmis formomis. Tai apima tuos pačius inžinerinius principus, kurie taikomi konstrukcijų projektavimui ir priedų gamybai.
Lovos sukibimo patobulinimai siūlo praktiškus sprendimus nekeičiant dalies dizaino. Plaustai ir krašteliai padidina kontaktinį plotą tarp pirmojo sluoksnio ir konstrukcijos paviršiaus, efektyviai pritvirtindami dalį spausdinimo metu. Šie papildomi sluoksniai padidina gijų sukibimą su guoliu ir sumažina deformacijos tendencijas, neleidžiant kampams pakilti, kai atsiranda vidinių įtempimų.
Spausdinimo orientacija turi įtakos deformacijos galimybei. Sumažinus dalies pėdsaką ant konstrukcijos plokštės, sumažėja bendra jėga, bandant pakelti kraštus. Tačiau tai turi būti suderinta su atramos reikalavimais ir skirtingų paviršių paviršiaus apdaila.
Kreipimasis medyje
Medienos deformavimas veikia visiškai skirtingais principais nei plastiko gamybos, kurį lemia medžiagos higroskopiškumas ir ląstelinė struktūra. Suprasti šiuos biologinius mechanizmus būtina medienos apdirbimui, statybai ir baldų gamybai.
Drėgmės turinys kaip varomoji jėga
Mediena yra higroskopinė, sugeria arba išskiria drėgmę, kad būtų pasiektas pusiausvyros drėgmės kiekis su aplinkine atmosfera, o kai praranda drėgmę iš pluoštinių sienelių, netekusi laisvo vandens, įvairūs džiovinimo procesai formuoja įvairias deformacijas. Drėgmės mainai niekada nesustoja,{1}}mediena nuolat prisitaiko prie aplinkos sąlygų per visą savo eksploatavimo laiką.
Drėgmės judėjimo greitis labai skiriasi priklausomai nuo krypties. Drėgmė medieną palieka nuo galų 10–15 kartų greičiau nei per kitus paviršius, o neužsandarinus lentos galų jie greičiau traukiasi nei kiti, todėl susidaro įtampa, dėl kurios deformuojasi. Tai paaiškina, kodėl galutinis-plombavimas yra įprasta medienos saugojimo praktika.
Skirtingos medienos rūšys turi skirtingą matmenų stabilumo laipsnį. Pagardinti kedras ir eglė, esant pusiausvyros drėgnumui, minimaliai susitraukia arba deformuojasi. Ąžuolas demonstruoja gerą stabilumą šerdyje. Pušis ir kitos minkštos medienos yra jautresnės dėl didesnio pradinio drėgnumo ir minkštesnės pluošto struktūros.
Penkios medienos deformavimo rūšys
Medienos deformacija pasireiškia skirtingais modeliais, atsižvelgiant į tai, kur ir kaip atsiranda diferencinis susitraukimas:
Lankaslenkiamas išilgai lentos ilgio, sulenkdamas ploniausią paviršių. Tai paprastai atsiranda dėl greitesnio vieno ilgo paviršiaus džiūvimo, palyginti su kitu.
Krivistaip pat turi įtakos lentos ilgiui, bet išlenkia storesnį paviršių, dažniausiai dėl to, kad vienas kraštas džiūsta greičiau nei priešingas.
Taurėatsitinka, kai lentos plotis susisuka į vidų, o kraštai pasisuka aukštyn arba žemyn. Ketvirčio-pjautinėse lentose, kuriose augimo žiedai yra simetriški, susitraukimas vyksta tolygiai, o kaušelio- tipo deformacijos tikimybė yra daug mažesnė, palyginti su plokščiomis-pjautomis lentomis.
Pasuktiapima spiralinį iškraipymą, kai kampai nebėra toje pačioje plokštumoje. Taip yra dėl sudėtingų grūdų raštų arba netolygaus atramos džiovinimo metu.
Kinksukuria staigius lenkimus išilgai lentos ilgio, dažnai šalia mazgų ar grūdelių nelygumų, kur tankis labai skiriasi.
Prevencija per tinkamą džiovinimą ir laikymą
Medienos gamintojai gali užkirsti kelią medienos deformacijai, griežtai stebėdami ir kontroliuodami medienos drėgmės kiekį gamybos ir sandėliavimo metu, o ypač svarbu stebėti drėgmės pasiskirstymą tarp kevalų ir pagrindinių sluoksnių krosnyje{0}}džiovintoje medienoje. Netolygus džiūvimas tarp paviršiaus ir vidaus sukuria stiprius vidinius įtempius.
Laikymo technologija turi didelę įtaką deformacijų prevencijai. Geriausia praktika apima vienodo storio lipdukų naudojimą tarp lentų, užtikrinimą, kad lentos būtų viename lygyje be jokių nukrypimų, atskirų rietuvių sudarymas skirtingiems medienos matmenims ir medienos išdėstymas ant plokščių sausų paviršių, kurie nepraleidžia drėgmės. Tinkama oro cirkuliacija aplink kiekvieną plokštę leidžia palaipsniui, tolygiai sureguliuoti drėgmę.
Aklimatizacija prieš naudojimą dažnai pamirštama. Įrengiant medieną ir leidžiant kelias savaites, kol ji pasiekia pusiausvyros drėgmės kiekį, po-diegimo išvengiama deformacijos, o grindų mediena prieš montuojant turi pasiekti EMS vertę, kad būtų išvengta atšaukimų. Šio proceso skubėjimas sukelia nusivylimą.
Apsaugos priemonės ir apdaila
Užtepus apsaugines dangas susidaro drėgmės barjeras, kuris sulėtina vandens įsisavinimą ir išsiskyrimą. Tai visiškai neapsaugo deformacijos, bet žymiai sumažina jo sunkumą, nes užtikrina laipsnišką ir vienodą drėgmės pokyčius. Tačiau dėl dalinės dangos kyla problemų,-jei apsauginė danga dengiama tik kai kuriose vietose, o kitos lieka neapsaugotos, šios neapsaugotos sritys keičiasi vandeniu su aplinka ir susitraukia bei išsipučia, o saugomose – ne, todėl tarp medienos pluoštų susidaro įtampa, dėl kurios deformuojasi.
Storą plėvelę{0}}sudarančios apdailos medžiagos, tokios kaip poliuretanas ir derva, užtikrina geriausią apsaugą nuo drėgmės. Alyvos pagrindu pagaminta apdaila prasiskverbia į medienos pluoštą ir suteikia tam tikrą apsaugą bei lengvesnę priežiūrą. Svarbiausia yra tolygiai tepti ant visų paviršių, įskaitant paslėptus veidus, kurie nebus matomi gatavame gaminyje.
Įvairios-pramonės įžvalgos apie deformacijų prevenciją
Nepaisant to, kad deformacijos prevencijos strategijos atsiranda skirtingose medžiagose naudojant skirtingus mechanizmus, visose gamybos srityse taiko bendrus principus.
Temperatūros kontrolė pasirodo kaip universalus veiksnys. Nesvarbu, ar valdote aušinimo kanalus įpurškimo formose, šildomas lovas 3D spausdintuvuose, ar medienos krosnies sąlygas, vienodos temperatūros palaikymas visoje medžiagos masėje sumažina skirtingą susitraukimą ir dėl to atsirandantį deformaciją.
Proceso stebėjimas ir nuoseklumas apsaugo nuo deformacijos geriau nei bandymas taisyti atsiradus defektams. Operatoriai turėtų naudoti automatinius procesų ciklus ir trukdyti tik įvykus avarinėms situacijoms, o visi darbuotojai turėtų būti instruktuoti, kaip svarbu išlaikyti nuoseklius proceso ciklus, kad būtų išvengta nekontroliuojamo susitraukimo greičio. Šis principas vienodai taikomas liejimui įpurškimui, 3D spausdinimui ir medienos džiovinimui.
Medžiagos pasirinkimas suteikia pirmąją gynybos liniją. Pasirinkus mažai-susitraukiantį plastiką liejimo įpurškimo paslaugoms, mažiau deformuojančius- siūlus 3D spausdinimui arba stabilias medienos rūšis statybai sumažina deformacijos riziką prieš pradedant gamybą. Šis sprendimas dažnai kainuoja pigiau nei kova su deformacija vien optimizuojant procesą.
Dizaino optimizavimas suteikia didelį svertą. Vienodas plastikinių dalių sienelių storis, 3D spaudinių užapvalinti kampai ir tinkama medienos konstrukcijų grūdelių orientacija sumažina deformacijos tendenciją. Šiuose gamybos-projektavimo{-principuose pripažįstama, kad deformacijos prevencija projektavimo etape kainuoja daug pigiau nei trikčių šalinimas gamybos metu.
Aktyvaus kreipimosi trikčių šalinimas
Kai deformacija atsiranda nepaisant prevencinių priemonių, sisteminga diagnostika nustato pagrindines priežastis. Svarbiausia suprasti, kokio tipo įtempių disbalansas sukelia deformaciją.
Įpurškiamoms dalims, ištyrus deformacijos modelį, paaiškėja pagrindinė priežastis. Išilginis lenkimas rodo slėgio gradiento problemas nuo užtvaro iki -užpildymo pabaigos. Nuoseklus pločio kreivumas rodo per-storio aušinimo skirtumus. Susukti arba sudėtingi deformacijos modeliai rodo kryptinį susitraukimą nuo molekulinės ar pluošto orientacijos.
Temperatūrų skirtumai, didesni nei 10 laipsnių pagal Farenheitą tarp bet kurių dviejų formavimo taškų, įskaitant tarp formos pusių, sukels skirtingą susitraukimo greitį ir deformaciją. Pirometras greitai nustato karštas ar šaltas įrankių zonas, kurias reikia taisyti.
Naudojant 3D spausdinimą, deformacija, atsirandanti ankstyvuosiuose sluoksniuose, rodo sluoksnio sukibimą arba temperatūros problemas. Laipsniškai besivystantis kreivumas rodo sukauptą šiluminį įtampą. Konkretūs kampiniai- kėlimo taškai, skirti sutelkti įtempius, galintys reaguoti į konstrukcijos modifikacijas, pvz., filė ar nusklembimus.
Medienos deformacijos analizė prasideda nuo drėgmės kiekio matavimo. Patikrinant paviršiaus ir šerdies drėgmės lygį, paaiškėja, ar gabalas vis dar išsibalansuoja, ar išorinės sąlygos skatina nuolatinį judėjimą. Skirtingi deformacijos modeliai rodo, kur drėgmės mainai vyksta greičiausiai.
Kokybės standartai ir priėmimo kriterijai
Ne visi iškrypimai reiškia katastrofišką nesėkmę. Daugelis pramonės šakų nustato deformacijos toleranciją pagal funkcinius reikalavimus. Nedidelis nusilenkimas ne-kritiškame plastikiniame korpuse gali būti priimtinas, o surinkimo sąsajos deformacija sukelia tiesioginį atmetimą.
Gaminių projektavimo įmonės turi nustatyti tinkamus liejimo liejimo standartus, pagrįstus jų gaminiais, aiškiai nurodydamos galimų deformacijų taisykles, nes deformacija gali būti susijusi su pačia gaminio struktūra. Taip išvengiama ginčų dėl to, ar pastebėtas deformavimas yra defektas.
Matavimo metodai skiriasi priklausomai nuo pramonės šakos ir dalies tipo. Plokštumo specifikacijos apibrėžia didžiausią nuokrypį nuo atskaitos plokštumos. Kampiniai matavimai kiekybiškai įvertina posūkį. Tarpų matavimai surinkimo sąsajose parodo, ar deformacija turi įtakos funkcionalumui. Skaitmeninis nuskaitymas ir CMM tikrinimas suteikia objektyvų kritinių programų kiekybinį įvertinimą.
Ekonominis skaičiavimas apima prevencijos sąnaudų palyginimą su gedimo išlaidomis. Investuoti į modeliavimo programinę įrangą, geresnę temperatūros kontrolę arba aukščiausios kokybės medžiagas yra prasminga, kai dėl deformacijos atsiranda didelis atliekų kiekis, perdirbimo išlaidos arba klientų grąža. Naudojant ne-kritines programas, mažų deformacijų priėmimas gali būti ekonomiškiausias būdas{3}}.

Dažnai užduodami klausimai
Kokios medžiagos labiausiai linkusios deformuotis?
Pusiau{0}}kristaliniai plastikai, tokie kaip polipropilenas, ABS ir nailonas, deformuojasi labiau nei amorfiniai plastikai, tokie kaip polistirenas ir polikarbonatas. Medienos spygliuočių mediena paprastai deformuojasi labiau nei kietoji mediena. Jei pluošto orientacija nenuosekli, pluoštu-sustiprintos medžiagos gali labiau deformuotis.
Ar galima ištiesinti deformuotas dalis?
Iškrypusios plastikinės dalys retai grįžta į pradines specifikacijas. Kai kuriuos medienos deformacijas galima iš dalies ištaisyti pridedant drėgmės ir naudojant mechaninį suvaržymą pakartotinio džiovinimo metu{1}}, tačiau rezultatai skiriasi. Patikimiausias sprendimas yra iš pradžių užkirsti kelią deformacijai, o ne bandyti taisyti.
Kaip aušinimo greitis įtakoja deformaciją liejimo formoje?
Greitesnis aušinimas sumažina bendrą pusiau{0}kristalinio plastiko susitraukimą, nes riboja kristalinės struktūros formavimąsi, bet dar svarbiau, kad netolygus aušinimo greitis visoje dalyje sukuria skirtingą susitraukimą, kuris sukelia deformaciją. Vienodas aušinimas yra svarbesnis nei absoliutus aušinimo greitis.
Kodėl 3D spausdinimo metu kampai labiau deformuojasi?
Kampuose sutelkiamas įtempis iš kelių kraštų, o susitraukimo jėgos iš kiekvienos gretimos sienos susilieja kampiniuose taškuose. Šis kaupiamasis įtempis viršija medžiagos gebėjimą prilipti prie konstrukcijos plokštės ir sukelia būdingą kampo pakėlimą.
Koks ryšys tarp sienos storio ir deformacijos?
Nevienodas sienelės storis{0}} sukelia skirtingą aušinimo greitį storose ir plonose dalyse. Storos sritys lėtai vėsta ir labiau susitraukia, o plonos vietos greitai sukietėja ir susitraukia mažiau. Šis skirtumas sukuria vidinį įtampą, kuris pasireiškia kaip deformacija. Vienodo sienelės storio palaikymas yra viena iš efektyviausių deformacijos prevencijos strategijų.
Kreipimasis išlieka vienu iš nuolatinių gamybos iššūkių būtent todėl, kad jį lemia pagrindinė medžiagų fizika. Nors prevencijos strategijos gerokai pažengė į priekį dėl modeliavimo programinės įrangos, procesų stebėjimo ir medžiagų mokslo supratimo, pagrindiniai mechanizmai{1}}diferencinis įtempis dėl netolygaus susitraukimo ar drėgmės pokyčių-išlieka neišvengiama darbo su temperatūrai{3}}jautriomis ir higroskopinėmis medžiagomis realybė. Sėkmę lydi ne šių mechanizmų pašalinimas, o jų valdymas per apgalvotą dizainą, tinkamą medžiagų parinkimą ir tikslią proceso valdymą. Nesvarbu, ar tai būtų liejimo įpurškimo paslaugos, ar 3D spausdinimo gamyboje, ar medienos apdirbimo srityje, suprasdami pagrindines deformacijos priežastis gamintojai gali nuosekliai tiekti tikslias detales, atitinkančias funkcinius reikalavimus ir kokybės lūkesčius.