





Išsamusmirti liejimasVadovas apima procesus, medžiagas ir programas . Ekspertų įžvalgos apie aliuminio, cinko ir magnio štampo liejimą su pramonės sprendimais .
Die casting represents one of the most versatile and efficient manufacturing processes in modern industry. This precision manufacturing technique enables the production of complex metal components with exceptional dimensional accuracy and surface finish quality. As manufacturing demands continue to evolve, understanding the intricacies of die casting becomes crucial for engineers, procurement specialists, and industry professionals seeking optimal production sprendimai .
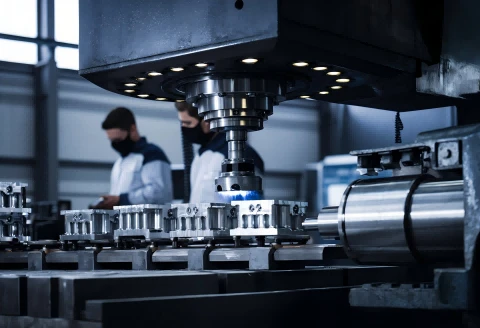
Suprasti štampų pagrindus
„Die Casting“ yra metalo liejimo procesas, kuriam būdingas išlydyto metalo vertinimas esant aukštam slėgiui į daugkartinio naudojimo plienines formas, žinomus kaip štampai . Šis gamybos metodas išsiskiria didelio masto, sudėtingo formos komponentais, turinčiais įtemptus nuokrypius ir puikų paviršiaus apdailą .}}..
Procesas prasideda nuo metalinių lydinių kaitinimo į jų išlydytą būseną, paprastai svyruojant nuo 400 iki 700 laipsnių, atsižvelgiant į medžiagą .. Išlydytas metalas į švirkščiamas į ertmę, esant slėgiui tarp 10-175 MPA, užtikrinant visišką formų užpildymą ir greitai sukietėjant .}}}}}}}, užtikrinant visišką formų užpildymą ir greitai sukietėjant .}}}}.
Key Die Lasting pranašumai
Šiuolaikinės štampo liejimo operacijos suteikia daugybę privalumų, dėl kurių šis procesas tampa patrauklus įvairiose pramonės šakose . Technika suteikia išskirtinį matmenų tikslumą, paprastai pasiekiant ± 0 {. 1 mm nuokrypius, be to, mirti, miršta, sukuria viršutinį paviršių, dažnai pašalinant reikalus, susijusius su viduriniu būdu, kad būtų galima sutalpinti, ar reikia per vidurinę mašiną.
Procesas rodo nepaprastą didelio masto gamybos scenarijų efektyvumą, kurio ciklo laikas svyruoja nuo 30 sekundžių iki kelių minučių, atsižvelgiant į komponentų sudėtingumą . Šis efektyvumas reiškia ekonomišką gamybą dideliems gamybos darbams .
Mirti liejimo medžiagos ir savybės
| Medžiaga | Lydymosi taškas (laipsnis) | Tipiškos programos | Pagrindinės savybės |
|---|---|---|---|
| Aliuminio lydiniai | 580-650 | Automobiliai, elektronika | Lengvas, atsparus korozijai |
| Cinko lydiniai | 380-420 | Aparatūra, žaislai | Didelis stiprumas, lengvas apdirbimas |
| Magnio lydiniai | 580-620 | Aviacija, medicininė | Itin lengvas svoris, EMI ekranas |
| Vario lydiniai | 900-1000 | Elektros komponentai | Didelis laidumas, patvarumas |
Medžiagos atrankos aspektai
Norint pasirinkti tinkamas liejimo medžiagas, reikia atidžiai įvertinti mechanines savybes, aplinkos sąlygas ir išlaidas. Aliuminio lydiniai dominuoja automobilių pramonėje dėl puikaus stiprumo ir svorio santykio bei atsparumo korozijai. Cinko lydiniai užtikrina puikias liejimo savybes ir matmenų stabilumą, todėl jie idealiai tinka tiksliems komponentams.
Magnio lydiniai siūlo lengvausią variantą, išlaikant konstrukcinį vientisumą, ypač vertingi kosmoso ir nešiojamosios elektronikos programos . Kiekviena medžiaga turi unikalių pranašumų, kurie turi atitikti konkrečius taikymo reikalavimus .
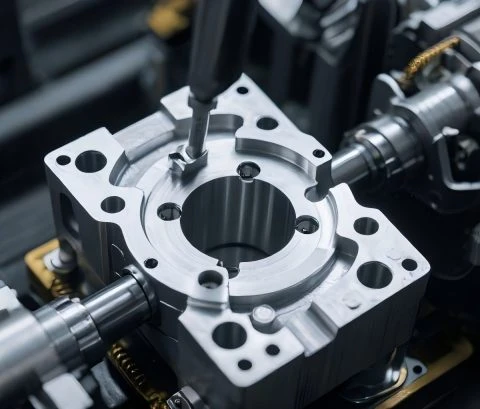
Mirti liejimo procesų tipai ir programos
Karštos kameros štampų liejimas
Karštos kameros štampo liejimo kostiumai Medžiagos, kurių lydymosi taškai yra žemi, pirmiausia cinko, skardos ir švino lydiniai .. Injekcijos mechanizmas išlieka panardintas į išlydytą metalą, įgalinant greitą dviračių sportą ir didelę gamybos greitį .}.
Šaltos kameros štampas
Šaltos kameros štampo liejiniai tilpo aukštesnės lydymosi temperatūros medžiagos, įskaitant aliuminio, magnio ir vario lydinius .. Procesas apima išlydytą metalą į kiekvieno ciklo įpurškimo kamerą, užtikrinant geresnę metalo kokybės ir temperatūros valdymo valdymą ..
Pramonės programos ir našumo metrika
| Pramonės sektorius | Bendri komponentai | Tūrio reikalavimai | Kokybės standartai |
|---|---|---|---|
| Automobiliai | Variklio blokai, transmisijos atvejai | 100, 000+ vienetai per metus | ISO 9001, TS 16949 |
| Elektronika | Šilumos kriauklės, korpusai | 50, 000+ vienetai per metus | IPC standartai |
| Aviacijos ir kosmoso | Struktūriniai komponentai | 1, 000-10, 000 vienetai per metus | AS9100, Nadcap |
| Vartojimo prekės | Prietaisų dalys, įrankiai | 25, 000+ vienetai per metus | Vartotojų saugos standartai |
Kokybės kontrolė ir testavimas
Įdiegus išsamias kokybės kontrolės priemones, užtikrinama
Matmenų matavimas naudojant koordinačių matavimo mašinas (CMM)* Patikrina geometrinį tikslumą ir tolerancijos atitiktį . Statistinis proceso valdymas (SPC)* Stebi gamybos nuoseklumą ir identifikuoja galimus proceso variacijas prieš jiems veikiant produkto kokybę .
Išplėstinės mirties liejimo technologijos
Šiuolaikinės štampo liejimo operacijos apima sudėtingas technologijas, siekiant padidinti produktyvumą ir kokybę . vakuuminio štampo liejimo mažinimas sumažina poringumą, evakuuodamas orą iš štampo ertmės prieš metalo įpurškimą . Ši technika žymiai pagerina mechanines savybes ir paviršiaus apdailos kokybę ..
Pusiau kietas metalas (SSM)* Apdorojimas rodo kitą pažangą, apimantį metalo liejimą iš dalies kietos būklės . Šis metodas sumažina susitraukimo poringumą ir įgalina plonesnes sienų dalis, išlaikant struktūrinį vientisumą .
Proceso optimizavimo strategijos
Optimizuojant štampo liejimo procesus, reikia sistemingai analizuoti kelių kintamųjų, įskaitant įpurškimo greitį, slėgio profilius ir aušinimo greitį . Išplėstinė modeliavimo programinė įranga leidžia proceso inžinieriams numatyti užpildymo modelius, nustatyti galimus defektus ir optimizuoti vartų sistemas prieš fizinių įrankių gamybą .}}}.
Temperatūros valdymas vaidina svarbų vaidmenį pasiekiant nuoseklius rezultatus . Tinkamas štampo temperatūros kontrolė apsaugo nuo priešlaikinio kietėjimo, tuo pačiu užtikrinant pakankamą aušinimą matmenų stabilumui ir ciklo laiko optimizavimui .
Išlaidų analizė ir ekonominiai sumetimai
| Išlaidų koeficientas | Bendros išlaidų procentas | Optimizavimo galimybės |
|---|---|---|
| Įrankiai/miršta | 35-45% | Dizaino optimizavimas, įrankio gyvenimo pratęsimas |
| Medžiaga | 25-35% | Perdirbimas, derlingumo pagerėjimas |
| Darbas | 15-25% | Automatizavimas, proceso efektyvumas |
| Energija | 8-12% | Įrangos atnaujinimas, šilumos atkūrimas |
| Kokybės kontrolė | 5-8% | Proceso stebėjimas, prevencija |
„Die Casting Economics“ labai priklauso nuo gamybos apimties, komponentų sudėtingumo ir medžiagų pasirinkimo . Aukštos pradinės įrankių išlaidos Reikia kruopščios amortizacijos per gamybos kiekius, kad būtų pasiektos konkurencingos vieneto išlaidos .
Techninė terminija ir apibrėžimai
CMM (koordinačių matavimo mašina):Tikslus matavimo įtaisas, naudojant zondo sistemas, siekiant nustatyti pagamintų komponentų geometrinius matmenis ir nuokrypius .
SPC (statistinis proceso valdymas):Kokybės kontrolės metodika naudojant statistinius metodus gamybos procesams stebėti ir valdyti, užtikrinant nuoseklią išėjimo kokybę .
SSM (pusiau kietas metalo apdorojimas):Išplėstinė liejimo technika, apimanti metalo apdorojimą pusiau kietoje būsenoje, sujungiant skysčio ir kietos fazės savybes, siekiant pagerinti komponentų kokybę .
Poringumas:Vidinės tuštumos ar oro kišenės lietinių komponentų, galinčių pakenkti mechaninėms savybėms ir struktūriniam vientisumui .
Vartų sistema:Kanalų ir bėgikų, tiesiogiai išlydytų metalo teka į štampų ertmes, tinklas, kritiškai paveikiantis užpildymo modelius ir komponentų kokybę .
Bendros pramonės problemos ir sprendimai
1 problema: poringumas ir vidiniai defektai
Sprendimas:Įdiekite vakuuminio štampo liejimo sistemas ir optimizuokite „Tabaing“ dizainą, kad pašalintumėte oro užuolaidą .. Atlikite reguliarius rentgeno tikrinimus ir sureguliuokite proceso parametrus, įskaitant įpurškimo greitį, slėgį ir ventiliacijos sistemas ..
2 uždavinys: matmenų nenuoseklumas
Sprendimas:Nustatykite išsamias štampų temperatūros valdymo sistemas ir įgyvendinkite statistinį proceso valdymo stebėjimą . Reguliarus matavimo įrangos kalibravimas ir sisteminiai štampų priežiūros grafikai Užtikrinkite nuoseklų matmenų tikslumą . Tinkamas aušinimo sistemos projektavimas ir šiluminis valdymas apsaugo
3 uždavinys: Paviršiaus trūkumai ir baigimo problemos
Sprendimas:Optimizuokite štampo paviršiaus procedūras ir įgyvendinkite tinkamus atpalaidavimo agento taikymo protokolus . Reguliarus štampo valymas ir priežiūra Užkirskite kelią kaupimosi, kuris sukelia paviršiaus netobulumą . sureguliuoti injekcijos parametrus ir metalo temperatūrą, kad būtų pasiekta optimali paviršiaus kokybės, tuo pačiu sumažinant po apdorojimo reikalavimus ..
4 problema: priešlaikinis štampo nusidėvėjimas ir nesėkmė
Sprendimas:Įdiekite nuspėjamąsias techninės priežiūros programas, naudodamiesi šiluminio vaizdo ir nusidėvėjimo modelio analize .. Pasirinkite tinkamus įrankių plienus ir paviršiaus apdorojimus, pagrįstus gamybos tūrio reikalavimais ..
Autoritetingos nuorodos ir tolesnis skaitymas
„ASM International Handbook“: „Casting“- https: // www . asmInternational . org/Išsamus šaltinis, apimantis visus metalo liejimo procesų ir technologijų aspektus .
Šiaurės Amerikos mirties aktorių asociacijos (NADCA) techniniai leidiniai- https: // www . diecasting . ORG/Pramonės standartai, geriausia praktika ir techninės gairės, susijusios su liejimo operacijomis .
Tarptautinis „Cast Metals Research“ žurnalas- https: // www . tandfonline . com/žurnalai/ycmr20 recenzuojami pažangių liejimo technologijų ir proceso optimizavimo tyrimai .